Какие данные нужны для разработки постпроцессора под конкретный станок?
Для разработки постпроцессора необходимо собрать сведения о станке, системе ЧПУ, инструменте и технологическом процессе. В первую очередь учитываются модель и кинематическая схема оборудования, количество осей, наличие поворотных или наклонных осей, тип шпинделя, устройство смены инструмента и особенности рабочей зоны. Важны точная модель стойки ЧПУ, версия управляющего программного обеспечения, формат команд и требования к структуре управляющей программы. Исходными данными служат документация станка, руководство по программированию, примеры программ, подготовленные для этого оборудования, а также сведения о применяемой CAM-системе и ее версии.
Для корректной настройки требуется описать операции и реальные условия производства: типовые детали, используемые фрезы или резцы, карту наладки, порядок установки заготовки, настройку инструмента и привязку инструмента. Также анализируются параметры обработки, скорость шпинделя, рабочая подача, быстрые перемещения, циклы обработки, вызов подпрограмм и правила безопасного позиционирования. Если на станке применяются нестандартные команды, макропрограммирование или параметрическое программирование, необходимо предоставить примеры и пояснить условия их использования.
Специалисты компании ЮнионикРу сопоставляют эти данные с постпроцессором и проверяют, чтобы сформированный код соответствовал возможностям оборудования, а не только синтаксису стойки. При отсутствии части документации перечень недостающих сведений уточняется по доступным программам и проверкам на станке. Для подготовки технического задания и передачи файлов можно направить материалы Олегу Витальевичу. Чем полнее исходная информация, тем точнее будут настроены формат кадров, технологические команды и поведение постпроцессора на переходах между операциями.
Какие функции настраиваются в постпроцессоре для станка с ЧПУ?
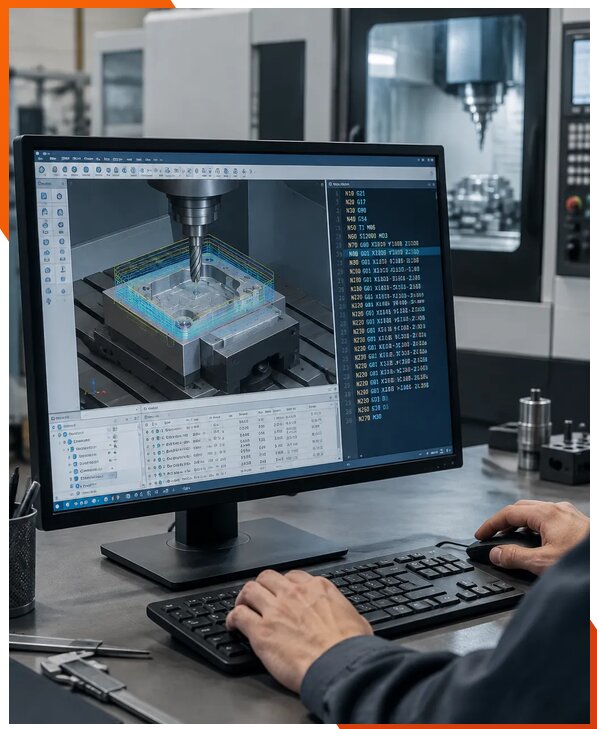
Постпроцессор преобразует траектории, рассчитанные в CAM-системе, в управляющую программу, которую понимает конкретная стойка ЧПУ. При его разработке настраиваются состав и порядок команд, формат координат, точность вывода, единицы измерения, рабочие плоскости, способы задания коррекции и правила завершения программы. Отдельно задаются команды включения и остановки шпинделя, смены инструмента, подачи смазочно-охлаждающей жидкости, выбора системы координат и безопасного отвода инструмента. Это позволяет получить код, согласованный с конфигурацией станка и принятой на производстве технологией.
Для многоосевого оборудования учитываются кинематика станка, пределы поворота осей, направление вращения, безопасные углы и поведение при смене ориентации инструмента. Для токарных, фрезерных и комбинированных станков настраиваются соответствующие циклы обработки, вызов подпрограмм, поддержка макропрограммирования и параметрического программирования. При необходимости устанавливаются правила вывода рабочих подач и скорости шпинделя, корректной обработки быстрых перемещений, округления координат и работы с корректорами инструмента. Настройка должна исключать команды, которые стойка не поддерживает или трактует иначе.
До передачи решения в производство постпроцессор проверяют на типовых управляющих программах и операциях. Уточняется, как CAM-система формирует код при смене инструмента, переходе между участками и завершении обработки, а также сохраняются ли заданные параметры обработки. Результат должен быть понятен технологу и наладчику, легко проверяться и соответствовать документации оборудования. Цена разработки зависит от сложности кинематики, состава функций и объема испытаний; ориентир начинается от 15413 руб. Итоговую стоимость рассчитывают после оценки исходных данных и требований к постпроцессору.
Как проверяется постпроцессор до применения на производстве?
Проверка начинается с анализа управляющего кода: специалист оценивает синтаксис команд, последовательность кадров, корректность координат, режимы подачи, команды шпинделя, смену инструмента и безопасные перемещения. Затем программу сопоставляют с операциями, заданными в CAM-системе, чтобы убедиться, что при преобразовании не изменились траектории, ориентация инструмента или технологические параметры. Отдельно проверяются циклы обработки, подпрограммы, системы координат, коррекции длины и радиуса инструмента, а также действия при завершении программы и возврате в исходное положение.
После проверки кода выполняется моделирование обработки и оценка возможных столкновений инструмента, державки, заготовки и элементов станка. Если оборудование доступно для испытаний, проводят тестовый прогон в безопасном режиме с пониженной подачей и контролем перемещений. При необходимости сначала выполняют прогон без резания, затем проверяют резание на подходящей заготовке. Особое внимание уделяется первому запуску на реальном станке: наладчик сверяет программу с картой наладки, выполняет настройку инструмента и привязку инструмента, контролирует безопасные зазоры и соответствие выбранной системы координат.
Результаты испытаний фиксируются, а обнаруженные замечания устраняются в постпроцессоре и повторно проверяются. После обработки первой детали оценивают контроль размера детали, качество поверхности и соответствие фактического цикла заданной технологии. При необходимости корректируются параметры обработки, рабочая подача и логика отдельных команд. В Уфе можно организовать проверку по предоставленным примерам программ и данным конкретного оборудования; выезд в Уфу согласуется отдельно, если требуется участие специалистов непосредственно у станка. Объем испытаний определяют с учетом сложности станка, требований производства и доступности оборудования.
Можно ли разработать постпроцессор для нескольких станков или разных стоек ЧПУ?
Да, постпроцессоры можно подготовить для парка оборудования, однако каждый вариант необходимо привязать к конкретной конфигурации станка, стойке ЧПУ и версии CAM-системы. Даже внешне похожие модели могут отличаться кинематикой, набором опций, командами смены инструмента, форматом коррекций и правилами работы с циклами. Поэтому нельзя считать один файл универсальным без проверки. Сначала составляют перечень оборудования и определяют, какие станки действительно имеют одинаковые технические характеристики и программную среду. Затем согласуют единые требования к формату кода и отдельно фиксируют различия, которые должны учитываться для каждой машины.
При разработке группы постпроцессоров можно унифицировать структуру управляющих программ, комментарии, правила именования файлов, команды запуска и завершения, а также подход к выводу рабочих подач и параметров обработки. Для различных стоек настраивают собственные команды, циклы обработки, подпрограммы и способы обработки специальных функций. Если производственный процесс предполагает передачу программы на станок через DNC систему, дополнительно согласуют формат файлов, допустимую длину программы, правила нумерации кадров и ограничения канала связи. Для сохранности действующих решений предусматривают резервное копирование программ и версий постпроцессоров до внесения изменений.
Работы можно выполнять поэтапно: сначала подготовить и испытать постпроцессор для одного станка, затем использовать согласованные требования при настройке остальных машин. Для каждого оборудования проводят отдельную отладку программы и проверяют ключевые операции, чтобы исключить перенос неподходящих команд. Компания работает с 2014 года, а с 2014 года по 2026 выполнено более 3342 заказов. При заказе услуги под ключ скидка от 10 процентов. Конкретный объем унификации определяется после сравнения станков, стоек, CAM-систем и производственных процессов.
Что входит в сопровождение постпроцессора после разработки?
Сопровождение помогает поддерживать постпроцессор в соответствии с изменениями оборудования и технологии. Оно может включать исправление выявленных ошибок, настройку команд после обновления CAM-системы или стойки ЧПУ, добавление новых циклов обработки, инструментальных функций и вариантов оформления управляющей программы. Если предприятие осваивает новые детали или меняет схему наладки, проверяют, сохраняются ли корректные координаты, последовательность операций, безопасные перемещения и ожидаемые параметры обработки. Любые изменения сначала анализируют на тестовых данных, чтобы не нарушить работу уже проверенных программ.
При передаче постпроцессора производству важно не ограничиться установкой файла. Специалист объясняет технологу, какие настройки доступны в CAM-системе, как формируется управляющая программа и какие команды нельзя менять без повторной проверки. Для наладчика разбирают чтение кода, привязку инструмента, выбор системы координат, запуск тестового прогона и порядок действий при отладке программы. При необходимости проводится обучение оператора безопасному запуску программы, наблюдению за первыми перемещениями и остановке обработки при отклонениях. Обучение наладчика может включать разбор карты наладки, контроля первой детали и процедуры проверки изменений перед серийным запуском.
После внедрения рекомендуют хранить утвержденные версии файлов отдельно от рабочих копий, фиксировать дату и содержание каждого изменения и выполнять резервное копирование программ. При обновлении оборудования или постпроцессора полезно повторно провести контрольный прогон и подтвердить результат на детали. Компания работает Пн1-Пт 09-18 Сб-Вс вых.; консультации и формат сопровождения согласуются с учетом графика производства. При необходимости работы могут выполняться в Республике Башкортостан. В октябре также можно актуализировать программу испытаний и перечень проверок для последующего запуска. Такой порядок снижает риск использования неподходящей версии кода и помогает сохранять стабильность обработки при изменениях в технологическом процессе.